塑料片板材挤出生产线的常见故障
2026-11-16 来源:唯塑传播
一、厚薄不均
- 横向一边厚一边薄:模唇积料 / 间隙不均、模头温区异常、三辊不平行 → 清模唇、调模唇、检修热电偶、校正三辊平行
- 纵向周期性厚薄波动:下料不稳、滤网堵塞、牵引打滑、无熔体泵稳压 → 防架桥、换网、检修牵引胶辊,高端产品加装熔体泵
二、气泡、银纹
原料含水、真空不足、温度过高分解、原料带挥发物 → 充分干燥、清理真空管路、适当降温、严控杂料
三、黑点、焦粒
螺杆 / 模头积碳、滤网破损、回料带焦料 → 清洗料清机,严重拆模清碳,及时换网,筛选回料
四、翘曲变形
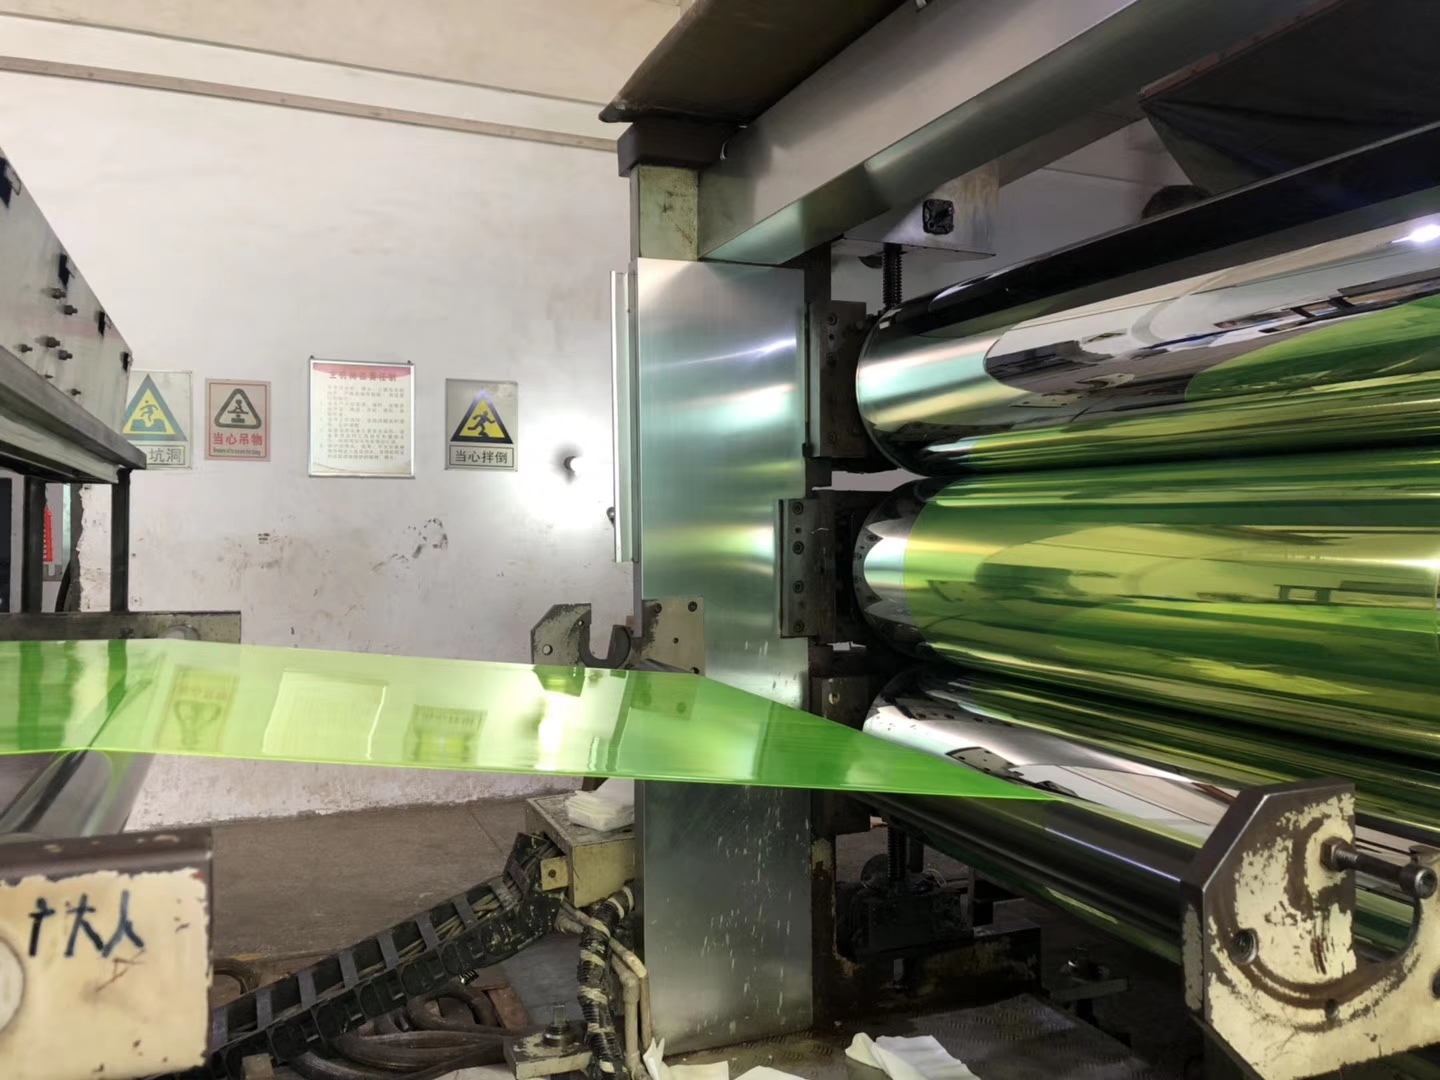
三辊温差大、冷却不均、拉伸过大 → 调整三辊温度,降低牵引速度,避免冷风直吹
五、表面划痕、拉丝
模唇毛刺 / 积料划伤、三辊辊面有损伤粘料 → 铜铲清理模唇,抛光修复模唇 / 辊面
六、橘皮、光泽差
塑化不足、辊温低贴辊差、熔体破裂 → 适度升温、提高三辊温度、降低挤出速度
七、边部波浪荷叶边
模头两端出料偏多、料帘受气流扰动 → 微调模头两端间隙,加装挡风板
八、晶点鱼眼
塑化不完全、存在凝胶颗粒、滤网目数低 → 提高背压、换高目滤网、控制回料比例
九、板材发脆易断
物料过热降解、拉伸过大、回料过多 → 降低温度、减小拉伸、减少回料添加
十、设备故障
1. 主机电流高过载:温度低、下料量大、螺杆磨损 → 升温、降喂料、检查螺杆减速箱
2. 熔体压力上涨:滤网堵塞、模唇堵料 → 换网、清模唇
3. 换网器漏料:密封件老化、密封面积料 → 清理密封槽、更换密封件
4. 三辊异响振动:轴承缺油损坏、辊座松动 → 加注润滑脂、紧固或更换轴承