双螺杆挤出机温度设定原则
双螺杆挤出机是一种常用于塑料加工行业的设备,用于将塑料料粒加热、熔化,并通过模具形成所需的产品形状。在双螺杆挤出机的操作中,温度设定是至关重要的,它直接影响着挤出过程中塑料的熔化、流动和成型质量。以下是双螺杆挤出机温度设定的一些原则。
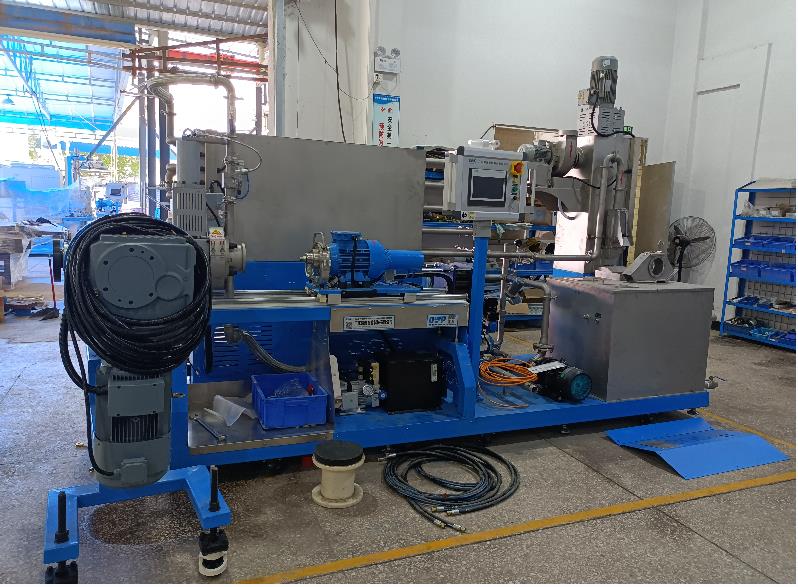
加热区段温度递增:双螺杆挤出机通常分为多个加热区段,每个区段的温度可以独立设置。一般原则是从进料口到出料口逐渐递增温度。这是因为在挤出过程中,塑料料粒需要经过加热区段逐渐升温熔化,较高的温度有助于塑料的熔化和流动性。
熔化温度控制:每种塑料都有其特定的熔化温度范围,因此需要根据所使用的塑料类型来设定合适的熔化温度。熔化温度过低会导致塑料未能充分熔化,影响产品的质量;而熔化温度过高可能导致塑料分解、变色或降低材料性能。通过试验和经验,可以确定适当的熔化温度范围,并在这个范围内进行调整。
保持稳定温度:一旦设定了适当的温度,需要确保挤出机各个加热区段的温度保持稳定。温度的稳定性对于挤出过程的控制和产品的质量至关重要。通过使用精确的温度控制系统和传感器,可以监测和调整温度,确保其在设定范围内波动较小。
注重不同塑料的特性:不同类型的塑料具有不同的特性和熔化温度要求。因此,在设置温度时,需要考虑所使用的具体塑料材料的特点和要求。一些塑料对温度敏感,可能需要更加精确和细致的温度控制,而另一些塑料则可以容忍一定的温度波动。
注意挤出机部件温度:除了加热区段外,还需要注意其他部件的温度设置。例如,模具温度对于产品成型的质量和表面光洁度有重要影响。同时,挤出机的冷却系统也需要适当设置,以确保塑料成型后能够快速冷却和固化。
总而言之,双螺杆挤出机的温度设定是一个综合考虑塑料特性、加热需求和产品要求的过程。通过合理设置温度并保持稳定,可以有效控制挤出过程,提高产品质量,并满足不同塑料加工需求。